
Горячее цинкование: почему это единственный способ забыть о коррозии на 50 лет
Содержание:
- Физика и химия процесса образования покрытия
- Два уровня защиты стальных конструкций
- Основные этапы производственного цикла
- Сравнение с альтернативными методами защиты
- Влияние окружающей среды на скорость коррозии
- Требования к проектированию деталей под оцинковку
- Экономическая целесообразность на длительном горизонте
- Дуплексные системы для самых сложных условий
- Выбор надежного производственного партнера
Стальные конструкции образуют основу современной инфраструктуры. Металл обладает высокой прочностью и отличной технологичностью. Главный недостаток стали заключается в ее склонности к окислению. При контакте с влагой и кислородом на поверхности начинает образовываться оксид железа. Ржавчина постепенно разрушает деталь изнутри и снаружи. Защита от этого процесса всегда требует существенных финансовых затрат от владельцев объектов.
Первые успешные опыты по защите железа проводились еще в восемнадцатом веке. Французский химик Поль Жак Малуэн описал технологию применения расплавленного цинка в 1742 году. Позднее инженер Станислас Сорель запатентовал методику предварительной очистки металла в кислоте.
Физика и химия процесса образования покрытия
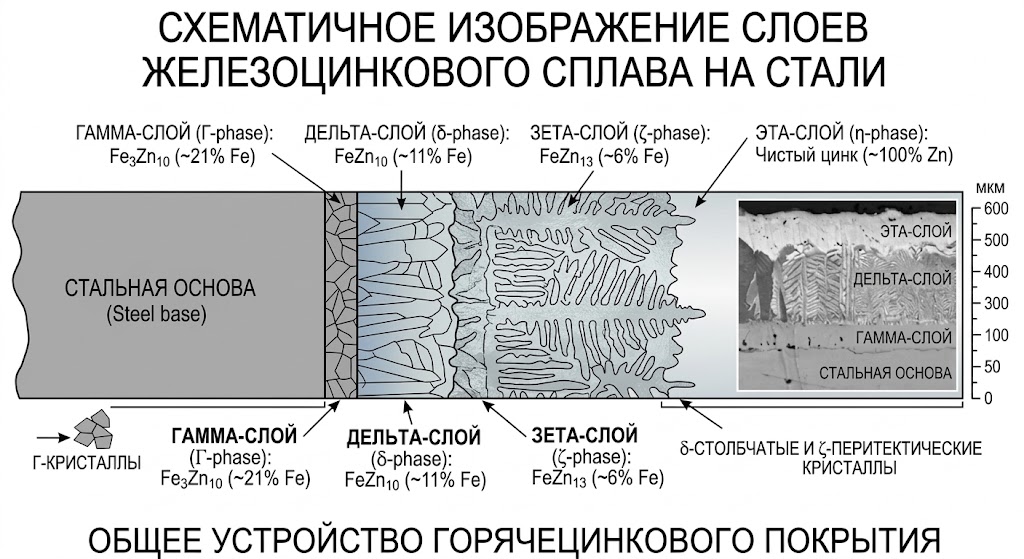
Технология базируется на фундаментальном явлении физической диффузии. Когда стальную деталь помещают в расплавленный металл при температуре около 450 °C, атомы проникают в кристаллическую решетку друг друга. На поверхности формируется многослойная структура из железоцинковых сплавов. Эта структура становится неотделимой частью самой металлической детали.
Ученые выделяют четыре основных слоя в структуре готового покрытия. Первый слой называется гамма-фазой. Он прилегает непосредственно к стали и содержит до 28 % железа. Это очень тонкая и твердая прослойка. Второй слой носит название дельта-фазы. В нем концентрация железа составляет около 10 %. Третий слой представляет собой дзету-фазу с содержанием железа от 5 % до 6 %. Наружный слой называется эта-фазой. Это чистый цинк, который выносится на поверхности детали при ее извлечении из ванны.
Подобное многослойное строение обеспечивает покрытию высокую адгезию к металлической основе. Слой совершенно невозможно отслоить или оторвать без применения тяжелого механического воздействия. Промежуточные фазы сплава обладают высокой твердостью. Они надежно защищают деталь от абразивного износа и глубоких царапин.
Два уровня защиты стальных конструкций
Большинство стандартных антикоррозийных покрытий работает только в качестве простого физического барьера. Технология горячего погружения обеспечивает двойной механизм защиты стальных изделий.
Первый механизм: барьерная изоляция. Плотный слой металла физически отделяет сталь от агрессивной окружающей среды. На открытом воздухе наружный цинковый слой вступает в естественную химическую реакцию с кислородом. В результате появляется тонкий оксид цинка. При взаимодействии с атмосферной влагой этот оксид постепенно переходит в гидроксид цинка. Затем гидроксид вступает в реакцию с углекислым газом из воздуха. Конечным продуктом этой цепочки химических реакций становится карбонат цинка. Карбонат представляет собой очень плотную и нерастворимую в воде патину. Эта серая патина полностью останавливает дальнейшее окисление нижележащих слоев.
Второй механизм: электрохимическая протекция. Этот защитный механизм проявляет себя при случайных механических повреждениях. Если на поверхности появляется глубокая царапина до самой стали, в дело вступает физическая разность потенциалов. Цинк является более химически активным металлом по сравнению с железом. В присутствии влаги образуется микроскопическая гальваническая пара. Цинк берет на себя роль анода и начинает медленно растворяться. Он постоянно отдает свои свободные электроны железу. Сталь выступает катодом и сохраняет свою первоначальную структуру. Продукты окисления со временем заполняют царапину. Повреждение затягивается естественным образом без участия человека. Профессионалы часто называют это свойство процессом самовосстановления.
Основные этапы производственного цикла
Качество и общая долговечность итогового результата полностью зависят от соблюдения технологического регламента на каждом этапе. Промышленный процесс состоит из нескольких строгих последовательных операций.
- Первая стадия: очистка и обезжиривание. Детали погружают в специальные ванны с кислотными или щелочными растворами. Растворы предварительно нагревают до температуры от 30 °C до 70 °C. На этом этапе с металлической поверхности удаляются масляные пятна, смазочно-охлаждающие эмульсии и техническая грязь. После процесса обезжиривания детали обязательно промывают в чистой проточной воде.
- Вторая стадия: химическое травление. Изделия помещают в агрессивный раствор соляной кислоты с рабочей концентрацией от 10 % до 15 %. Кислота быстро растворяет прокатную окалину и поверхностную ржавчину. В раствор всегда добавляют специальные химические ингибиторы. Ингибиторы предотвращают нежелательное растворение самой стали и сильно снижают выделение водорода. После завершения травления следует еще одна очень тщательная промывка.
- Третья стадия: технологическое флюсование. Поверхность детали обрабатывают в теплом водном растворе хлорида аммония и хлорида цинка. Температура раствора поддерживается инженерами на уровне около 60 °C. Флюс создает на очищенном металле тонкую защитную пленку. Эта солевая пленка предотвращает повторное окисление стали перед погружением в расплав. Флюс также заметно снижает поверхностное натяжение расплавленного металла. Такое физическое свойство обеспечивает равномерное смачивание всей детали.
- Четвертая стадия: термическая сушка. Детали помещают в закрытую печь. Воздух внутри печи нагрет до температуры около 100 °C. Влага с металлической поверхности полностью испаряется под воздействием тепла. На стали остается только тонкий кристаллический слой сухих солей флюса. Если на детали останется вода, при контакте с расплавом произойдет опасный микровзрыв. Вода мгновенно превратится в горячий пар и выбросит фонтан расплавленного металла.
- Пятая стадия: погружение в расплав. Абсолютно сухие детали медленно опускают в главную производственную ванну. Ванна наполнена жидким расплавленным цинком с лабораторной чистотой не менее 98 %. Температура жидкого расплава составляет от 445 °C до 455 °C. Время нахождения детали в ванне варьируется от трех до десяти минут. Время напрямую зависит от общей массы конструкции и толщины стального листа. В ванну инженеры могут добавлять микролегирующие химические элементы. Небольшая добавка алюминия делает итоговое покрытие более светлым. Присутствие никеля ощутимо улучшает текучесть горячего расплава.
- Шестая стадия: охлаждение и контроль. Обработанные детали плавно извлекают из ванны. Скорость извлечения определяет финальную толщину защитного покрытия. Излишки расплава спокойно стекают обратно в ванну. Готовые конструкции охлаждают на открытом воздухе или в специальной водяной емкости. Специалисты отдела технического контроля детально проверяют готовые изделия. Они используют сертифицированные магнитные толщиномеры для точного замера толщины слоя. Визуальный осмотр выявляет полное отсутствие неоцинкованных участков, грубых наплывов или провисов. Качественное покрытие не должно отслаиваться от стали при механическом воздействии. Иногда на свежих деталях появляется белый порошкообразный налет. Профессионалы называют это явление белой ржавчиной. Она представляет собой поверхностное образование гидроксида из-за контакта с влагой при плохой вентиляции. Белая ржавчина не влияет на защитные свойства, но портит внешний эстетический вид. Для предотвращения этого дефекта детали кратковременно подвергают процедуре химической пассивации.
Сравнение с альтернативными методами защиты
Современная индустрия предлагает инженерам несколько способов защиты металлоконструкций. Каждый отдельный метод имеет свои технические особенности и эксплуатационные ограничения.
Холодное цинкование подразумевает ручное нанесение специальных составов. Эти жидкие составы содержат до 95 % цинковой пудры в полимерном связующем компоненте. Технологический метод сильно напоминает обычную покраску. Главное практическое преимущество заключается в возможности обработки смонтированных деталей прямо на строительной площадке. Главный технический недостаток кроется в низкой механической прочности. Такое полимерное покрытие достаточно легко царапается и скалывается при ударах. Средний срок службы обычно не превышает 15 лет. Для достижения качественной адгезии требуется очень глубокая пескоструйная очистка поверхности.
Гальваническое осаждение происходит в жидком электролите под постоянным воздействием электрического тока. Этот химический метод позволяет получить ровное и очень блестящее покрытие. Толщина нанесенного слоя при гальванике редко превышает 20 мкм. Такая толщина полностью достаточна для мелких крепежных элементов в сухих закрытых помещениях. На открытом воздухе гальваническое покрытие безвозвратно разрушается за несколько лет. Процесс совершенно не подходит для габаритных строительных балок.
Классическая порошковая окраска формирует красивый полимерный слой на поверхности стали. Покрытие обладает отличными декоративными свойствами. Проблема порошковой краски кроется в полном отсутствии электрохимической защиты. Если полимерный слой получает случайное повреждение, влага моментально проникает к стали. Сразу начинается разрушительная подпленочная коррозия. Металл незаметно гниет под слоем краски. Визуально это всегда проявляется в виде некрасивых вздутий и масштабных отслоений.
Технология горячего погружения полностью лишена этих серьезных недостатков. Она формирует очень толстый защитный слой от 40 мкм до 200 мкм. Слой обладает высокой ударопрочностью. Промышленный процесс позволяет оперативно обрабатывать крупногабаритные опорные балки и длинные строительные фермы.
Влияние окружающей среды на скорость коррозии
Реальная долговечность покрытия напрямую зависит от климатических условий эксплуатации. Международная организация по стандартизации разработала четкую классификацию агрессивности окружающей атмосферы. Международный стандарт ИСО (ISO) 9223 выделяет несколько основных категорий.
В удаленной сельской местности воздух отличается высокой чистотой. Влажность обычно находится на нормальном уровне. Концентрация агрессивного диоксида серы минимальна. В таких благоприятных условиях скорость разрушения цинка составляет менее 1 мкм в год. Стандартное покрытие толщиной 80 мкм спокойно прослужит более 80 лет без малейших признаков появления ржавчины.
В плотной городской среде в воздухе присутствуют концентрированные выхлопные газы автомобилей. Зимой муниципальные службы обильно обрабатывают дороги противогололедными реагентами. Эти химические соли вместе с дорожной пылью оседают на стальных конструкциях. Скорость истощения слоя предсказуемо возрастает до 2 мкм в год. Расчетный срок безопасной службы составляет от 40 до 50 лет.
Промышленная атмосфера характеризуется регулярными выбросами заводов. В воздухе часто присутствуют оксиды азота и различные соединения серы. При контакте с влагой они сразу образуют слабые растворы кислот. Разбавленные кислоты очень активно разрушают нерастворимую защитную патину. Потеря толщины может достигать от 4 мкм до 8 мкм за один календарный год. В таких сложных условиях стандартное покрытие прослужит около 20 лет.
Морской климат представляет максимальную опасность для любых металлов. Соленый морской туман постоянно оседает на конструкционных деталях. Активные хлориды физически препятствуют образованию нерастворимого защитного карбоната цинка. Вместо него на поверхности формируются растворимые соли цинка. Они очень легко смываются атмосферными осадками. Скорость химической коррозии в прибрежной зоне может сильно превышать 8 мкм в год.
Условия контакта с грунтом и водой также требуют отдельного инженерного рассмотрения. В почве долговечность зависит от уровня химической кислотности и общей минерализации грунта. В сухих песчаных грунтах защитный слой истончается очень медленно. В торфяниках с высоким содержанием агрессивной влаги процесс идет намного быстрее. При погружении в пресную воду большое значение имеет содержание обычного растворенного кислорода. В стоячей чистой воде соли кальция могут плотно оседать на поверхности металла. Эти природные соли образуют полезный дополнительный защитный барьер. В быстрой проточной воде этот солевой барьер постоянно смывается потоком.
Для наглядного инженерного расчета приведем таблицу со средними показателями расхода защитного слоя.
|
Тип окружающей среды |
Скорость разрушения покрытия |
Ориентировочный срок службы слоя 80 мкм |
|
Сельская местность (сухой климат) |
от 0,1 мкм до 1 мкм в год |
более 80 лет |
|
Городская среда (умеренная влажность) |
от 1 мкм до 2 мкм в год |
от 40 до 80 лет |
|
Промышленная зона (средняя агрессивность) |
от 2 мкм до 4 мкм в год |
от 20 до 40 лет |
|
Морское побережье (высокая соленость) |
от 4 мкм до 8 мкм в год |
от 10 до 20 лет |
Требования к проектированию деталей под оцинковку
Многие проектировщики часто забывают о важном производственном аспекте. Изделие всегда необходимо правильно спроектировать с учетом строгих особенностей технологического процесса. Не каждую стальную конструкцию инженеры могут безопасно погрузить в ванну с горячим расплавом.
-
Первое правило: обеспечение свободного притока и оттока технологических жидкостей. Конструкция последовательно проходит через несколько ванн с растворами и жидким металлом. Жидкости должны очень легко затекать во все внутренние скрытые полости. При извлечении стальной детали расплав должен полностью и быстро вытечь обратно. Инженеры всегда предусматривают специальные технологические отверстия. Отверстия располагают строго в самых нижних и самых верхних точках полых элементов.
-
Второе правило: полное исключение закрытых объемов. Глухие стальные трубы или герметично заваренные короба представляют огромную производственную опасность. Внутри таких закрытых полостей находится атмосферный воздух. При нагреве в горячей ванне до 450 °C воздух очень быстро расширяется. Внутреннее физическое давление многократно возрастает. Это часто приводит к взрывному разрыву прочных сварных швов. Деталь необратимо деформируется. Расплавленный металл может сильно разбрызгаться и серьезно повредить дорогостоящее оборудование.
-
Третье правило: точный учет допусков на монтажные зазоры. Технология неизбежно увеличивает фактические габариты детали. Толщина металла добавляется на каждой поверхности. Отверстия под крепежные болты становятся ощутимо меньше в диаметре. Резьбовые соединения всегда требуют особого инженерного внимания. Внутреннюю метрическую резьбу обычно нарезают заново после нанесения горячего покрытия. Наружную резьбу предварительно протачивают с учетом будущей толщины цинкового слоя. Зазоры в подвижных механических шарнирах должны быть увеличены еще на этапе черчения.
-
Четвертое правило: грамотный выбор марки стали. Химический состав листового металла сильно влияет на процесс образования защитного покрытия. Наибольшее технологическое значение имеет концентрация кремния и фосфора. Эти химические элементы определяют реакционную способность стали в горячем расплаве. В металлургии существует так называемый эффект кривой Санделина. Если содержание кремния находится в неудачном диапазоне от 0,03 % до 0,12 %, покрытие формируется слишком быстро. Слой получается чрезмерно толстым, очень рыхлым и хрупким. Он имеет специфический темно-серый цвет и крайне низкую адгезию к основе. Для получения качественного результата следует осмотрительно выбирать сталь с содержанием кремния строго менее 0,03 % или в безопасном диапазоне от 0,15 % до 0,25 %.
-
Пятое правило: правильная подготовка сварных швов и кромок. Ванны с кислотой совершенно не способны растворить твердый сварочный шлак и брызги металла. Все подобные поверхностные дефекты необходимо удалить механическим путем с помощью угловых шлифовальных машин. Кромки металла после лазерной резки часто приобретают высокую твердость и полностью изменяют химическую структуру. Цинк очень плохо сцепляется с такими закаленными участками. Технологи всегда требуют обязательной механической зачистки кромок после проведения термической резки.
Экономическая целесообразность на длительном горизонте
При выборе окончательного метода защиты металла начинающие специалисты часто совершают математическую ошибку. Они оценивают только первоначальную стоимость нанесения барьерного покрытия. Правильный экономический подход требует комплексного расчета стоимости жизненного цикла конструкции. Эта методология обозначается в индустрии аббревиатурой ЖЦС (LCC).
Первоначальные капитальные затраты на горячее цинкование могут превышать стоимость проведения простой окраски. Итоговая разница зависит от технической сложности конструкции и качества применяемой полимерной краски. Настоящая экономика промышленного процесса раскрывается исключительно на длительном горизонте эксплуатации объекта.
Окрашенная сталь неизбежно требует регулярного дорогостоящего обслуживания. Под постоянным воздействием солнечного ультрафиолета краска сильно выцветает и трескается. Сезонные перепады температур вызывают локальные отслоения. В среднем качественное лакокрасочное покрытие надежно служит от пяти до семи лет. По истечении этого срока объекту требуется капитальный ремонт.
Ремонтные работы на действующем строительном объекте всегда стоят дорого. Требуется смонтировать безопасные строительные леса. Необходимо нанять квалифицированных рабочих для зачистки старой краски и нанесения нового защитного слоя. Расчет ЖЦС (LCC) обязательно включает стоимость длительной аренды специальной подъемной техники для будущих ремонтов. Часто требуется полная остановка производственного процесса или частичное перекрытие движения транспорта на мосту. Наем профессиональных промышленных альпинистов для окраски высоких мачт связи обходится очень дорого. Все эти сопутствующие косвенные затраты тяжелым бременем ложатся на бюджет владельца.
За 50 лет непрерывной эксплуатации окрашенная конструкция гарантированно потребует от шести до восьми полных циклов обновления защиты. Суммарные накопительные затраты на постоянное обслуживание многократно превысят начальную стоимость производства самого изделия. Прямые финансовые потери от коррозии металлов составляют внушительную часть расходов любого предприятия.
Оцинкованная конструкция совершенно не требует обслуживания на протяжении всего расчетного срока службы. Защитный слой очень медленно истончается, но при этом продолжает стабильно выполнять свою главную функцию. Полное отсутствие затрат на косметический ремонт делает этот метод самым выгодным экономическим решением для масштабных долгосрочных проектов. Финансовый переломный момент наступает примерно на десятом году эксплуатации конструкции. С этого момента правильно оцинкованная деталь начинает приносить инвестору прямую математическую выгоду.
Дуплексные системы для самых сложных условий
В некоторых нетипичных ситуациях базовой металлической защиты оказывается объективно недостаточно. Это касается промышленных объектов в зонах с аномально высокой химической нагрузкой. К таким специфическим объектам относятся морские нефтяные платформы, крупные химические заводы, портовые грузовые сооружения. В этих сложных случаях профильные инженеры активно применяют комбинированные дуплексные системы.
Дуплексная система представляет собой технологичную комбинацию двух разных методов. Сначала стальную конструкцию обрабатывают в заводской ванне с расплавленным металлом. Затем на чистую оцинкованную поверхность наносят дополнительный слой специальной промышленной краски или прочного полимера.
Эти два совершенно разных материала работают в отличной синергии. Лакокрасочный слой надежно изолирует цинк от любого прямого контакта с агрессивными химическими веществами. Краска физически блокирует доступ разрушительных хлоридов и кислот. В свою очередь, цинковый слой продолжает защищать стальную основу. Если краска получает механическое повреждение, под ней никогда не возникает очаг ржавчины. Ржавчина не вспучивает краску изнутри и не вызывает масштабных отслоений.
Срок службы дуплексной системы не равен простой сумме сроков службы цинка и краски по отдельности. Наблюдается выраженный мультипликативный эффект. Долговечность такой комбинированной системы увеличивается в полтора или даже два раза по сравнению с простой арифметической суммой. Дуплексная система уверенно способна защищать металл в экстремальных условиях на протяжении многих десятков лет.
Для создания действительно качественной дуплексной системы требуется предельно точная подготовка поверхности. Свежий цинковый слой имеет очень гладкую фактуру на микроуровне. Полимерная краска крайне плохо ложится на такую основу без подготовки. Поверхность детали обязательно подвергают очень легкому абразивному воздействию. Легкая обработка создает необходимую искусственную шероховатость для надежной адгезии жидкого полимера.
Выбор надежного производственного партнера
Процесс качественной антикоррозийной обработки требует очень сложного промышленного оборудования. Небольшие частные мастерские физически не способны обеспечить стабильное должное качество. Очень важно выбрать крупное профильное предприятие с современным технологическим оснащением и точным контролем всех протекающих процессов.
Одним из главных технических параметров завода являются фактические габариты главной рабочей ванны. От ее физических размеров напрямую зависит максимальная длина обрабатываемых стальных деталей. Современные промышленные линии позволяют погружать цельные конструкции длиной более 12 метров. Это важно для высоких мачт городского освещения, тяжелых опор линий электропередач и длинных несущих балок.
Качество химической подготовки поверхности играет совершенно определяющую роль. Завод обязательно должен располагать полномасштабной длинной линией предварительной обработки. Глубокая автоматизация процессов перемещения тяжелых деталей полностью исключает пресловутый человеческий фактор. Температура в сушильных печах и кислотных ваннах должна строго контролироваться промышленной электроникой.
Большое значение имеет наличие собственной сертифицированной лаборатории качества. Опытные специалисты должны постоянно проверять итоговую толщину слоя, физическую прочность сцепления и общий внешний вид каждого выпущенного изделия. Весь производственный процесс должен в точности соответствовать требованиям государственного стандарта ГОСТ 9.307-89. На официальном сайте construction.doorhan.ru представлена максимально подробная информация о производственных и технических возможностях заводов DoorHan по горячему цинкованию. Инженеры компании всегда готовы провести расширенную техническую консультацию для заказчиков. Специалисты с готовностью помогут подготовить исходные металлоконструкций под строгие требования технологии горячего цинкования. Заводы DoorHan принимают заказы на антикоррозийную обработку металла от частных лиц и от крупных строительных холдингов. Мощности производственного комплекса уверенно позволяют выполнять объемные заказы в согласованные сроки с точным соблюдением всех заявленных технологических нормативов. Обращение к профессионалам является самым первым и самым верным шагом к очень долговечной защите важных металлических изделий.

